车间记录
泵体流道配套:铸铁件内孔磨削交付压到 9 个工作日
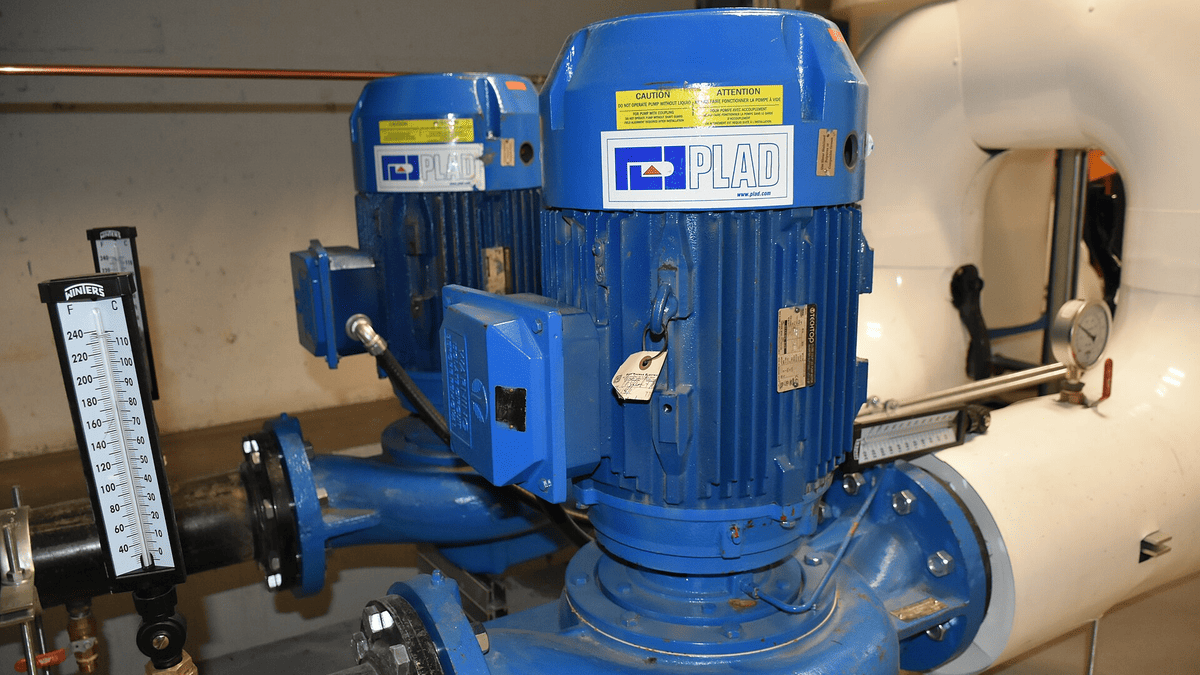
5 月 19 日,本厂完成一批 18 件铸铁泵体的内孔磨削交付,从接单到发货 9 个工作日。工件材质 HT250,内孔 φ180mm 至 φ320mm,配套的流道口与法兰面在同一工序完成。
9 天是怎么排出来的
泵体类工件的特点是孔多、面多、装夹次数多。此前按单件流排产,一件要装夹 3 次,18 件批次需 14 天。5 月起改用成组夹具,一次装夹完成内孔与端面,装夹次数降到 2 次,批次周期 9 天。
5 月 15 日的首件检测记录:内孔 φ260H7,实测 260.012mm,圆度 0.005mm。端面与内孔垂直度 0.015mm,两项数据均在图纸要求内。
铸铁件磨削的两个注意点
第一是石墨与夹渣,HT250 铸件内壁常有 0.5mm 深的夹渣,磨削前用内窥镜检查,超标先镗削。这批 18 件中有 2 件做了预镗,单件多花 1.5 小时。
第二是壁厚不均带来的变形,泵体流道侧壁最薄处 8mm,磨削时切深控制在 0.02mm,冷却液流量 30L/min。按 5 月 20 日的复测,18 件中圆度最大 0.007mm。
这类配套件的交付节奏跟着泵整机的装配计划走,客户每月 15 日下单、25 日提货。9 个工作日的周期留出了 2 天缓冲,5 月的两批都按期交付,未出现压单。