外圆磨加工
重型轴类外圆磨加工(φ200–φ1200mm,长度至 6000mm)
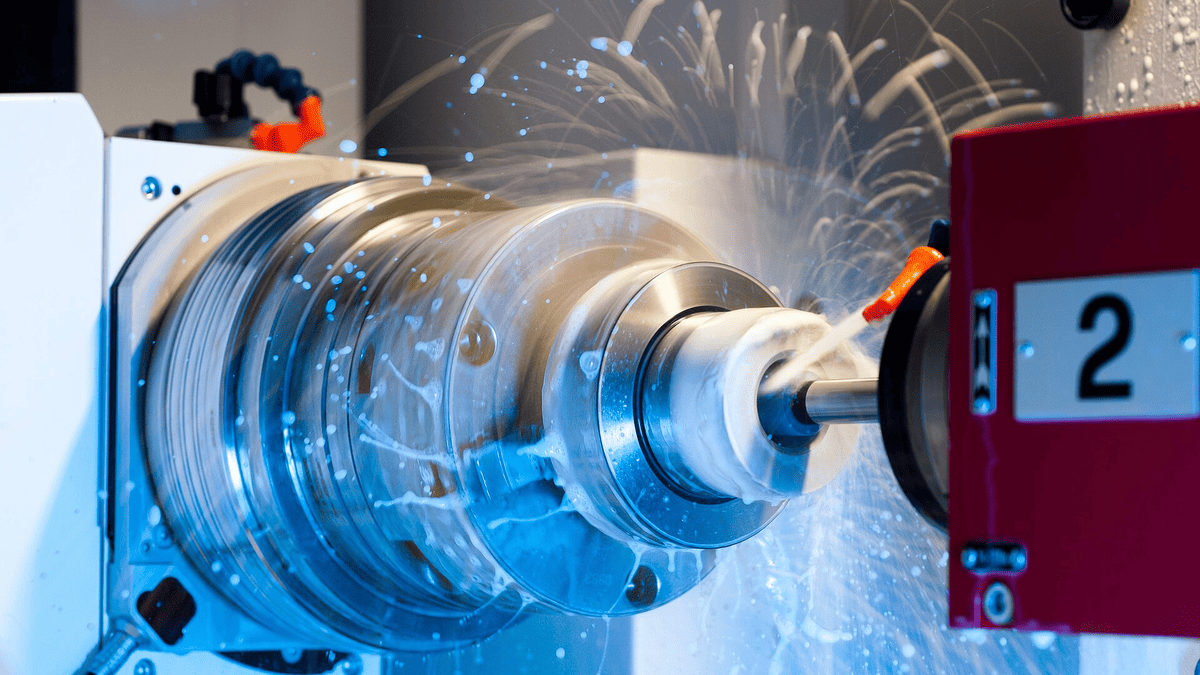
直径 φ200mm 至 φ1200mm 的传动轴、空心轴与辊轴,单件重量到 12 吨,都在本厂 MQ13100 外圆磨床上完成终磨。磨削长度分 3000mm 与 6000mm 两档,工件按图纸留 0.3mm 至 0.5mm 余量交货即可上机。
轴类件热处理后的弯曲量常在 0.8mm 以上,磨前必须先校直再半精磨,否则余量分配不均会在表面留下接刀痕。这套顺序被写成作业卡 JX-WG-07,随每支工件流转,客户验收时可以调阅。
磨削用量按工件材质分档设定:45# 钢用砂轮线速度 35m/s、工件转速 20r/min,42CrMo 调质件降到 18r/min 并加大冷却流量。参数不靠师傅手感,全部记录在工艺卡上。
加工参数表
| 材质 | 45#、40Cr、42CrMo、38CrMoAlA;亦接淬火件 HRC50–62 |
|---|---|
| 规格尺寸 | φ200–φ1200mm,长度 600–6000mm |
| 功率或产能 | 砂轮主电机 30kW,单班月产能约 180 吨(按 φ400mm 轴折算) |
| 精度或误差范围 | 圆度 ≤0.005mm,圆柱度 ≤0.008mm/1000mm,Ra ≤0.4μm |
| 承重或载荷 | 顶尖间最大承重 12t,配中心架分段支撑 |
| 质保年限 | 12 个月,覆盖非人为磨损与超载造成的尺寸失准 |
| 适配工况 | 轧机传动轴、造纸烘缸轴头、减速机输出轴、风电偏航齿轮轴 |
工艺路线与节点
来图评审
核对磨削段、余量与基准,24 小时内回复可做性校直与半精车
80 吨压力机校直,弯曲量记录进流转卡粗磨留量
单边留 0.1mm,消除前道波纹与椭圆精磨与测量
在线测圆度,首件上三坐标复核防锈与交付
涂防锈油、木箱或钢架固定,随货发报告三个具体使用场合
冶金轧线备件
热连轧机组传动轴更换周期约 18 个月,单支 φ650mm 轴的磨削工时在 9 小时上下,检修窗口通常只给 3 天。造纸机械烘缸轴头
烘缸轴头与轴承位的同轴度要求 0.02mm 以内,磨削后直接压装,不再二次加工。矿山与风电减速机
偏航与变桨减速机的输出轴多为 42CrMo 调质件,单件 2 吨至 4 吨,按批次 8 支一组安排生产。交付周期与售后条款
交付周期:常规轴类件交货期为 7 至 12 个工作日;长度超过 6000mm 或重量超过 12 吨的工件延长到 15 个工作日。加急单走 JX-JJ-02 插单流程,需在上午 10 点前确认图纸与余量,当天排产。
售后条款:出厂附圆度、圆柱度与表面粗糙度检测报告,质保 12 个月。若因磨削原因出现尺寸超差,7 个工作日内返修,往返运费由本厂承担;客户自行改动的工件不在质保范围。
选型建议
选型先看三件事:工件最大直径、可用余量与热处理状态。余量低于 0.2mm 的淬硬轴建议先做去应力回火,再安排精磨;直径超过 φ1000mm 时优先排 MQ13100,一次装夹完成,避免分段磨削造成接刀。
为什么客户会选本厂而不是隔壁车间
- 同城外协点多停在 φ500mm本厂 MQ13100 直上 φ1000mm,φ1200mm 以内一次装夹完成,不用拆成两段磨。
- 校直在自己车间完成80 吨压力机配百分表测弯,校直次数写进流转卡,客户可查每支轴的处理记录。
- 首件必上三坐标每批首件测圆度与圆柱度,数据以 PDF 随货发出,不做口头保证。
- 大直径砂轮常备库存φ900mm 以上砂轮常备 3 套,常用规格 40 余种,避免等砂轮耽误交期。
常见问题
磨削余量留多少合适?
热处理后轴类件建议单边留 0.25mm 至 0.4mm,直径超过 φ800mm 时留 0.5mm。余量过小磨不平前道车削的波纹,过大则增加工时与砂轮消耗。
能否只磨轴颈不磨全长?
可以。按图纸标注的磨削段分段加工,非磨削面做防划伤包扎,检测报告只针对磨削段出具。其余部位的尺寸以客户来料实测为准,偏差超过 0.05mm 会在发货前告知。