车间记录
圆锥滚子轴承游隙标准更新,磨削留量统一到 0.18mm
4 月 20 日,本厂发布新版磨削留量标准 QJ-14,针对圆锥滚子轴承配合的内孔与轴颈,把留量由 0.25mm 统一调整为 0.18mm。适用范围为孔径 φ120mm 至 φ600mm、轴承宽度 40mm 至 200mm 的工件。
留量为什么要改
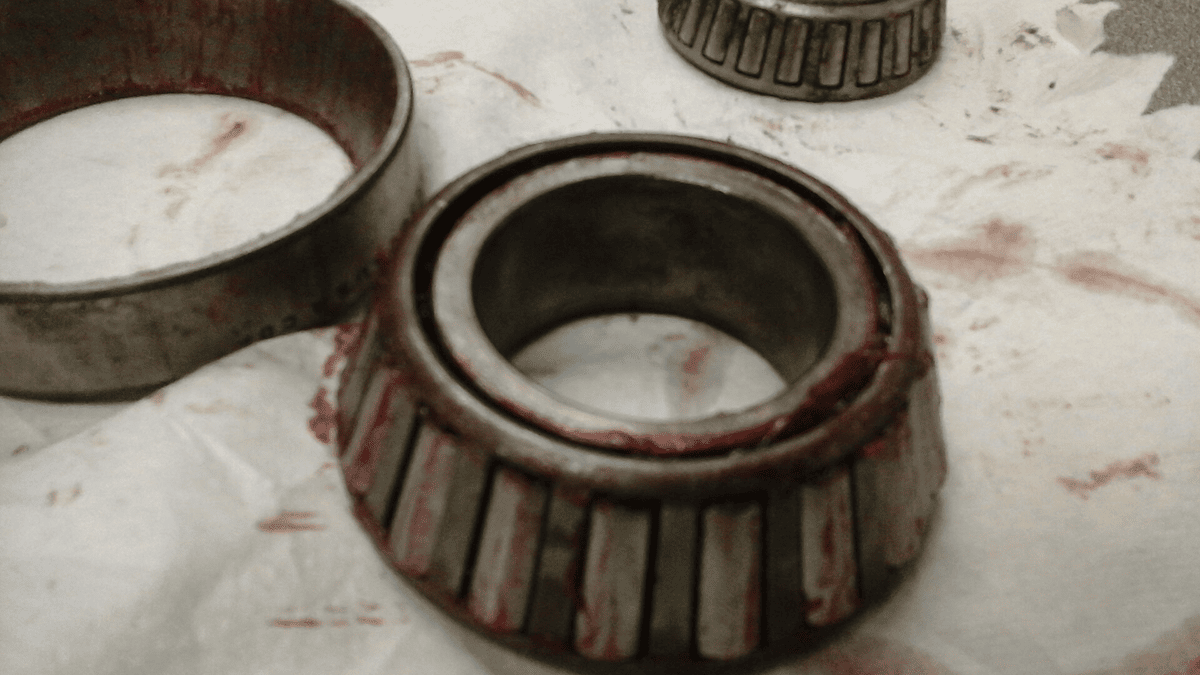
圆锥滚子轴承的游隙靠内圈压紧量控制,配合面留量大时磨削次数多,尺寸容易磨到下限,装配后游隙偏大。4 月统计 3 月的 86 套装配件,游隙超上限的有 9 套,占 10.5%。
留量改为 0.18mm 后,磨削道次从 4 次减到 3 次,尺寸落在公差带中部。4 月 22 日复测 30 套,游隙集中在 0.08mm 至 0.12mm,符合 0.05mm 至 0.15mm 的设计区间。
检验与装配的衔接
磨削完成后在报告上标注内孔实际尺寸与圆度,装配工位按标注值选配滚子组。按 GB/T 299-2015 的游隙定义测量,轴向游隙用百分表加推拉法,单套测量 3 次取平均。
4 月的 94% 合格率相比 3 月提升 4.5 个百分点。剩余 6% 主要是外购轴承座本身尺寸分散,需在装配时按实测值分组。
这套标准同样适用于圆柱滚子轴承与调心滚子轴承的配合件,5 月起一并执行。客户在图纸上标注游隙要求时,我们的留量会按轴承类型自动分档。