内孔磨加工
液压缸筒内孔磨加工(φ200–φ800mm,深度至 3000mm)
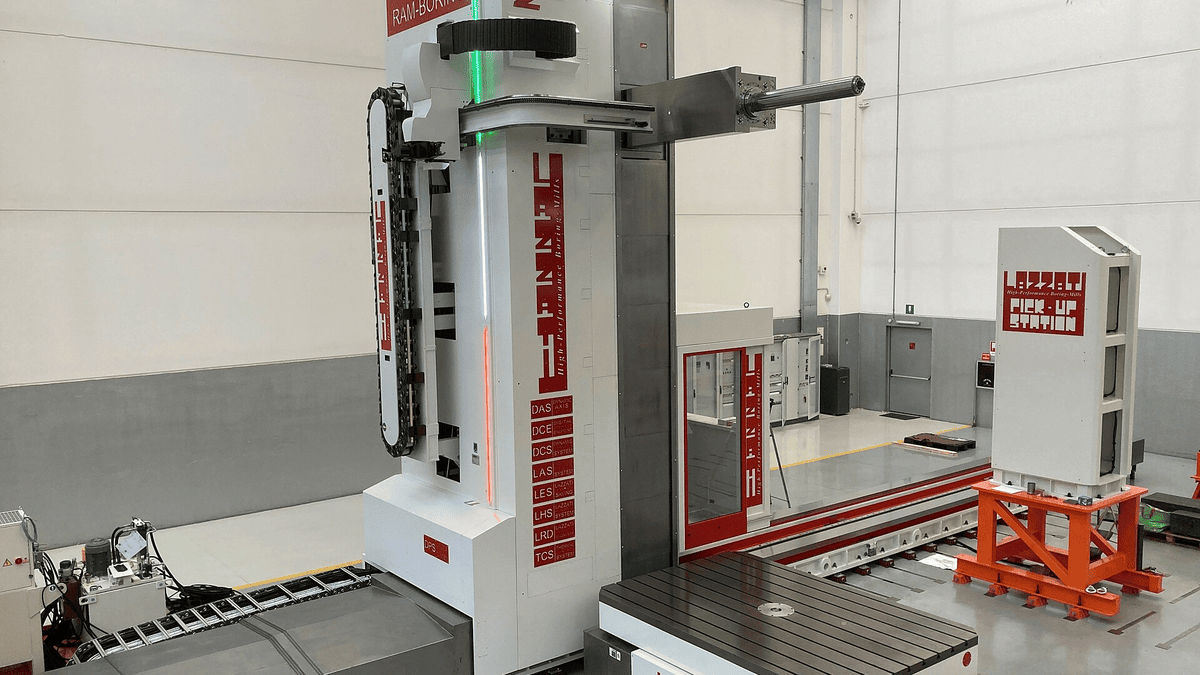
液压缸筒内孔直径 φ200mm 至 φ800mm、深度到 3000mm,磨削后 Ra 达到 0.2μm,圆柱度 0.01mm,为密封件提供稳定的滑动面。缸筒多用 27SiMn 无缝钢管或 ZG270-500 铸件,磨前需内壁无夹渣与气孔。
深孔磨削的砂轮杆悬伸长,刚性下降明显,进给量必须分段递减。本厂按深度分三段设定参数:前 1000mm 取 0.015mm,中段取 0.01mm,末段取 0.006mm,实测锥度可控制在 0.02mm 以内。
缸筒内壁的表面纹理方向影响密封寿命,磨削后用 320 目珩磨头轻走一遍,形成交叉网纹。粗糙度从 Ra0.2μm 稳定到 Ra0.15μm 附近。
加工参数表
| 材质 | 27SiMn 无缝钢管、ZG270-500、45# 锻件内孔 |
|---|---|
| 规格尺寸 | φ200–φ800mm,深度 500–3000mm |
| 功率或产能 | 磨头 15kW,单班完成 2 支 φ400×2500mm 缸筒 |
| 精度或误差范围 | 圆柱度 ≤0.01mm,Ra ≤0.2μm,内孔尺寸公差 H8 级 |
| 承重或载荷 | 工件最大 8t,卧式 V 形托架加两端支撑 |
| 质保年限 | 12 个月,覆盖内孔锥度与粗糙度 |
| 适配工况 | 工程机械油缸、冶金压下缸、船舶舵机缸、液压站蓄能缸 |
工艺路线与节点
01
内壁检查
内窥镜查夹渣与划伤,超标先镗削02
分段参数
按深度三段设定进给 0.015/0.01/0.006mm03
粗磨
消除椭圆,留 0.05mm 精磨量04
精磨与珩磨
320 目珩磨头轻走,形成交叉网纹05
内径检测
三点内径千分尺加内窥镜复检三个具体使用场合
工程机械油缸
φ320mm、行程 2000mm 的挖掘机油缸,磨后内孔与活塞配合间隙 0.05mm 至 0.08mm,装机测试压力 25MPa 保压 10 分钟。冶金压下缸
轧机压下缸工作在高温与冲击工况,缸筒内壁 Ra0.2μm 是密封圈寿命的关键,单支磨削工时约 14 小时。船舶舵机缸
舵机缸筒深度 2800mm,磨后需做 1.5 倍工作压力试验,试验数据随缸筒交付。交付周期与售后条款
交付周期:缸筒交货期 12 个工作日,深度超过 2500mm 或直径超过 φ600mm 的延长至 18 个工作日。需做压力试验的另加 2 个工作日,试验报告随货提供。
售后条款:质保 12 个月,覆盖内孔锥度、圆度与粗糙度三项。装机后出现内泄且判定为缸筒内孔问题的,本厂返修或重磨;密封件本身失效不在质保范围。
选型建议
缸筒选材优先 27SiMn 无缝管,内壁原始粗糙度优于铸件。深度超过 2000mm 时建议同时确认两端法兰的同轴基准,避免磨后装配时出现别劲。
为什么客户会选本厂而不是隔壁车间
- 深孔分段参数三段递减进给写进 JX-NK-05 工艺卡,锥度 0.02mm 以内有实测支撑。
- 磨后加珩磨交叉网纹提升密封寿命,不需要客户再找珩磨厂。
- 内窥镜查内壁磨前磨后各查一次,夹渣与划伤留影像记录。
- 可做压力试验1.5 倍工作压力保压试验在本厂完成,报告随货。
常见问题
缸筒内壁有 0.2mm 深的划伤,磨削能否消除?
能消除,但内孔直径会加大 0.4mm 左右。若客户要求保持原尺寸,则先补焊再磨,补焊件需做去应力处理。
能否保证 Ra0.15μm?
可以。精磨后加 320 目珩磨,实测 Ra0.12μm 至 Ra0.15μm。该档工时比常规精磨多约 2 小时。